Renishaw XR20-W: как проверить поворотные оси станка
Поворотные оси — столы A, B, C, делительные головки, наклонно-поворотные столы — определяют точность пятиосевой и токарно-фрезерной обработки не меньше, чем линейные направляющие. Угловая ошибка выглядит безобидно, но на радиусе превращается в линейное смещение: 10 угловых секунд на радиусе 100 мм дают около 4,8 мкм. Проверить такую ось индикатором или пробной заготовкой трудно, а результат зависит от оператора. Беспроводной калибратор Renishaw XR20-W (rotary axis calibrator) измеряет угловое позиционирование оси автоматически и повторяемо. Ниже — как он устроен, как готовить станок и измерения, как читать и использовать результаты.
- Зачем проверять поворотные оси
- Что такое XR20-W и как он работает
- Какие ошибки показывает проверка
- Подготовка и порядок проверки
- XR20-W и другие способы проверки оси
- Анализ результатов и компенсация
- Типичные ошибки при измерениях
- Заключение
Зачем проверять поворотные оси
Поворотная ось состоит из привода, редуктора или прямого привода, подшипниковых опор, датчика угла (энкодера) и зажима. Каждый из этих узлов вносит свой вклад в погрешность позиционирования. Со временем изнашиваются червячная пара и подшипники, меняется предварительный натяг, дрейфует настройка датчика обратной связи. Станок при этом продолжает работать, а деталь постепенно «уходит» по размерам и взаимному расположению поверхностей.
Проверку поворотных осей обычно проводят в следующих случаях:
- при пусконаладке нового станка и приёмке после монтажа;
- после столкновения, замены двигателя, энкодера, редуктора или подшипников стола;
- при переезде станка или выравнивании фундамента;
- при нестабильном качестве деталей на 4–5-осевой обработке, если линейные оси в норме;
- планово — раз в год или по регламенту предприятия (периодичность уточняйте по руководству станка и внутренним процедурам контроля).
Если вы уже проверяли линейные оси лазером, поворотные логично включить в тот же цикл. Общий подход описан в статье о системных решениях для калибровки и проверки станков, а о том, какие работы входят в услугу, — на странице проверки и повышения точности станков.
Что такое XR20-W и как он работает
XR20-W — это калибратор поворотных осей производства Renishaw. Буква W означает беспроводную передачу данных: кабель между прибором на вращающемся столе и системой сбора данных не нужен. Это снимает главную проблему классических схем — намотку кабеля при повороте оси на большие углы и связанные с ней помехи измерению.
Принцип работы в общих чертах такой. Калибратор крепится на поворотный стол, а его неподвижная часть устанавливается на неподвижную часть станка или стол-носитель. Станок по программе последовательно позиционирует ось в заданные углы, а прибор сравнивает фактический угол с командным. Результаты передаются по радиоканалу на управляющий компьютер, где программное обеспечение Renishaw строит отчёты. В работе прибор обычно используют вместе с лазерной системой Renishaw; точный состав комплекта и совместимость уточняйте в документации производителя.
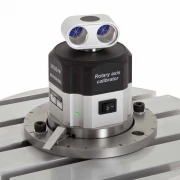
Беспроводной калибратор для измерения углового позиционирования поворотных осей станков: столов, делительных головок, осей A, B и C.
Другие приборы для контроля технологического процесса и геометрии станка собраны в разделе «Контроль процесса».
Какие ошибки показывает проверка
По серии измерений в прямом и обратном направлении вращения определяют несколько показателей. Они описываются в стандартах серии ISO 230 (в частности, ISO 230-2 — определение точности и повторяемости позиционирования осей с ЧПУ). Какой именно стандарт и какие допуски применять, определяют по паспорту станка и требованиям заказчика.
| Показатель | Что означает | Возможная причина отклонения |
|---|---|---|
| Точность позиционирования | Разница между заданным и фактическим углом по всему ходу оси | Ошибки энкодера или редуктора, износ червячной пары, неточная настройка обратной связи |
| Повторяемость | Разброс результатов при многократном подходе в одну и ту же точку | Зазоры в передаче, нестабильный зажим, температурный дрейф |
| Реверсивная погрешность (люфт) | Разница положений при подходе к точке с разных сторон | Зазор в приводе, ослабленный натяг опор, упругость муфты |
| Периодическая составляющая | Повторяющаяся с определённым шагом ошибка | Эксцентриситет шестерни или червяка, ошибка шкалы энкодера |
| Систематический тренд | Плавный рост ошибки по углу | Неверный масштаб, смещение нуля, температурная деформация |
Разделение причин важно: люфт и износ механики компенсацией не лечатся, а систематический тренд и периодическая ошибка датчика хорошо корректируются таблицей поправок.
Подготовка и порядок проверки
Качество результата на 80% определяется подготовкой. Нагретый или «неотработанный» станок даст картину, которая через час уже не повторится.
- Прогрев. Прогрейте станок и ось в рабочем режиме. Продолжительность прогрева задаёт регламент предприятия или руководство станка; важно, чтобы тепловое состояние во время измерений было стабильным.
- Чистота и крепление. Очистите стол и посадочные поверхности, убедитесь, что оснастка не мешает вращению. Прибор должен быть закреплён жёстко: любой микросдвиг превращается в ложную ошибку.
- Центровка. Выставьте прибор соосно с осью вращения по инструкции производителя. Остаточная несоосность влияет на результат, поэтому не пропускайте этот шаг.
- Связь. Проверьте уровень заряда и соединение беспроводного модуля с компьютером до начала цикла, а не в его середине.
- Программа позиционирования. Составьте управляющую программу: набор целевых углов, выдержка в каждой точке, подходы в прямом и обратном направлении. Шаг и число циклов выбирайте по применимому стандарту и задачам станка.
- Запуск и контроль. Запустите цикл, следите за стабильностью температуры в цехе и отсутствием вибраций от соседнего оборудования.
- Сохранение данных. Сохраните исходные результаты до любых правок и компенсаций — они понадобятся для сравнения «до и после».
Для 5-осевых станков проверяют обе поворотные оси по отдельности. Если станок оснащён нестандартным столом, заранее продумайте крепление прибора; при необходимости обратитесь к специалистам для выезда на объект.
XR20-W и другие способы проверки оси
XR20-W не единственный инструмент, и в ряде задач его дополняют другими. Сравнение ниже носит качественный характер: конкретные возможности зависят от оборудования и методики.
| Метод | Что оценивает | Ограничения |
|---|---|---|
| Калибратор XR20-W | Угловое позиционирование оси, повторяемость, реверсивную погрешность | Не измеряет напрямую смещение центра оси в пространстве |
| Ballbar | Совместное движение осей по окружности, геометрию и динамику | Даёт интегральную картину, а не угловую карту одной оси |
| Автоколлиматор с многогранной призмой | Угловые положения в дискретных точках | Трудоёмко, ограничено числом граней призмы |
| Индикатор и эталонная оправка | Биение, соосность, грубая оценка | Субъективность, невысокая точность для угловых ошибок |
| Тестовая деталь на станке | Итоговый результат обработки | Не разделяет причины ошибок, требует КИМ |
На практике XR20-W хорошо сочетается с ballbar-тестом: калибратор показывает, насколько точно ось выходит в угол, а ballbar — как она взаимодействует с линейными осями. О чтении ballbar-отчётов рассказано в материале «Как читать отчёт ballbar».
Анализ результатов и компенсация
После прохода программное обеспечение строит график ошибки по углу для прямого и обратного направлений, рассчитывает показатели точности и повторяемости. Порядок анализа:
- Оцените форму кривой. Плавный тренд, периодические пики и скачки при смене направления указывают на разные причины.
- Сравните показатели с допусками из паспорта станка или требований к деталям.
- Если механика в порядке, а ошибка носит систематический характер, внесите таблицу поправок в систему ЧПУ. Формат и параметры зависят от системы управления (FANUC, Siemens, Heidenhain и других) — действуйте по руководству производителя.
- Повторите измерение после компенсации и убедитесь, что ошибка снизилась, а реверсивная погрешность не выросла.
Подробнее о внесении поправок на примере линейных осей — в статье «Компенсация погрешностей станка по результатам лазерной калибровки». Принципы те же: компенсировать можно только повторяющуюся ошибку.
Для комплексных работ — измерений, анализа и последующей компенсации — можно использовать готовую услугу:

Проверка геометрии и точности станка с последующим анализом результатов и рекомендациями по компенсации погрешностей.
Если после измерений выясняется, что причина — износ механики, потребуется ремонт узла. Такие работы выполняются в рамках ремонта промышленного оборудования.
Типичные ошибки при измерениях
- Нестабильное крепление. Прибор закреплён неплотно или на неочищенной поверхности — результаты не воспроизводятся.
- Несоосность. Центровку «на глаз» вместо процедуры из инструкции вносят в данные ошибку, которую затем пытаются скомпенсировать.
- Холодный станок. Измерение сразу после включения даёт тренд, который исчезает после прогрева.
- Компенсация люфта таблицей. Механический зазор поправкой не убирается; сначала устраните причину, затем корректируйте остаток.
- Нет контрольного измерения. Без повторной проверки после компенсации нельзя утверждать, что ось стала точнее.
- Игнорирование зажима. Если ось в работе фиксируется, часть измерений нужно проводить и с зажимом — иначе картина будет неполной.
После устранения погрешностей оси имеет смысл проверить и привязку инструмента: точная ось не поможет, если вылет и длина инструмента введены с ошибкой.
Датчик для автоматического определения длины инструмента по оси Z — сокращает ручные операции и снижает риск ошибки при наладке.
Об автоматической и ручной привязке детали читайте в материале «Привязка детали щупом».
FAQ: частые вопросы
Что измеряет Renishaw XR20-W?
Калибратор измеряет угловое позиционирование поворотных осей станка: точность, повторяемость и реверсивную погрешность. Данные по результатам цикла используют для оценки состояния оси и построения таблицы поправок.
Нужен ли кабель для подключения XR20-W?
Нет, прибор передаёт данные по беспроводному каналу, поэтому кабель не наматывается при повороте стола. Перед измерением проверьте заряд и связь с компьютером.
Можно ли компенсацией исправить люфт поворотной оси?
Нет, механический зазор поправками не убирается. Сначала устраните причину — износ, натяг, состояние муфты, — а затем компенсируйте остаточную систематическую ошибку.
Как часто нужно проверять поворотные оси?
Периодичность зависит от нагрузки, требований к деталям и регламента предприятия; чаще всего её привязывают к плановому ТО. Дополнительно проверку проводят после столкновения, ремонта привода или замены датчика.
Достаточно ли одного XR20-W для проверки геометрии 5-осевого станка?
Нет, он оценивает угловое позиционирование поворотных осей. Для полной картины его дополняют проверкой линейных осей, ballbar-тестом и контролем взаимного положения осей.
Заключение
Проверка поворотных осей калибратором XR20-W превращает субъективную оценку «стол вроде работает» в числа: точность позиционирования, повторяемость, реверсивная погрешность. Главное — тщательная подготовка, правильная центровка, стабильный тепловой режим и обязательное контрольное измерение после компенсации. Если ошибка носит механический характер, одной таблицей поправок не обойтись.
Если вам нужно подобрать калибратор, организовать измерения на станке или определить причину потери точности, специалисты ООО «Эффективное производство» помогут с выбором оборудования и проведением работ — свяжитесь с нами через раздел «Контакты».
Связанные материалы
Читайте также