Как читать отчёт Ballbar: что показывают отклонения
Круговой тест Ballbar занимает у наладчика меньше получаса, а вот расшифровка отчёта часто вызывает трудности. На экране — «кривой круг» с выбросами и перекосами, рядом — набор цифр, и непонятно, что из этого считать дефектом станка, а что — следствием плохой подготовки теста. Между тем форма диаграммы довольно точно указывает на причину: люфт в реверсе, неперпендикулярность осей, разные коэффициенты усиления приводов, износ передачи. В статье разберём, как устроен отчёт, как читать полярную диаграмму, какие типовые картины встречаются и как перейти от диаграммы к действиям.
- Что измеряет Ballbar и из чего состоит отчёт
- Как подготовить тест, чтобы отчёту можно было верить
- Как читать полярную диаграмму
- Типичные отклонения и их причины
- Числовые показатели и допуски
- Что делать после теста
- Частые ошибки при интерпретации
Что измеряет Ballbar и из чего состоит отчёт
Ballbar — это телескопический штанговый датчик с очень чувствительным линейным преобразователем. Одним концом он крепится через магнитную чашку к шпинделю, другим — к столу или к магнитной опоре с центральной шаровой опорой. Станок отрабатывает по программе окружность заданного радиуса в одной из плоскостей (XY, XZ или YZ), а датчик фиксирует, как меняется расстояние между шарами. Если оси идеально согласованы, длина штанги остаётся постоянной. Любое отклонение радиуса — это суммарная погрешность двух осей, участвующих в круговой интерполяции.
Методика испытаний описана в стандарте ISO 230-4 (круговые испытания станков с ЧПУ), на практике часто используется и ASME B5.54. Типовой отчёт содержит:
- полярную диаграмму — развёртка отклонений радиуса по углу, обычно в сильном увеличении;
- числовые показатели — круговое отклонение, гистерезис, радиальное отклонение и другие, в зависимости от используемого программного обеспечения;
- список выявленных источников погрешности — программа раскладывает кривую на составляющие: люфт, перпендикулярность, рассогласование приводов, циклические ошибки и т. д.;
- условия теста — радиус, подача, плоскость, направление обхода, дата, версия оснастки.
Важно понимать масштаб: диаграмма показывает отклонения в микрометрах, увеличенные в десятки или сотни раз. Поэтому «кривой» круг на экране не означает, что станок непригоден — смотрите на цену деления шкалы.
Ballbar — не замена лазерному интерферометру, а дополняющий метод: он быстро показывает динамическое поведение двух осей вместе, тогда как лазер измеряет позиционирование вдоль одной оси. О сочетании подходов — в материале про калибровку и проверку станков с помощью лазерных систем.
Как подготовить тест, чтобы отчёту можно было верить
До интерпретации диаграммы убедитесь, что в ней нет артефактов самого измерения. Часть «дефектов» на практике оказывается следствием неправильной установки.
- Прогрев станка. Перед тестом прогоните шпиндель и оси в рабочем режиме. Холодный станок даст дрейф: начало и конец окружности не сойдутся.
- Жёсткость и чистота креплений. Магнитные чашки и опоры должны быть чистыми и сидеть плотно. Стружка или масло под чашкой даёт случайные выбросы.
- Удлинители. При установке штанги в вертикальной плоскости или при большом радиусе используйте рекомендованные удлинители и не допускайте их провисания.
- Радиус и подача. Радиус и скорость подачи выбирайте по методике испытаний и руководству станка. Для сравнения результатов до и после ремонта параметры должны совпадать. Не меняйте их между замерами.
- Центровка. Центральная опора должна быть выставлена в начальную точку траектории, иначе программа ошибочно найдёт эллипс или смещение центра.
- Направление обхода. Минимум два прохода — по часовой и против часовой стрелки. Сравнение двух направлений — главный источник информации о люфтах и рассогласовании.
Если у вас есть сомнения в качестве теста, повторите его и сравните две диаграммы: хорошо воспроизводимая форма — признак реального дефекта, случайная — признак проблемы с установкой.
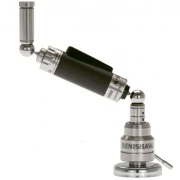
Система кругового теста Renishaw для оценки геометрии и динамики осей станка. Подходит для регулярной проверки перед и после ремонта или компенсации.
Другое оборудование для контроля точности и процесса обработки собрано в разделе «Контроль процесса производства».
Как читать полярную диаграмму
Идеальная траектория выглядит как правильная окружность — опорный круг на диаграмме. Реальная кривая отклоняется от него: наружу, если радиус на этом участке больше номинала, и внутрь, если меньше. Отсчёт углов обычно идёт от положительного направления одной из осей, поэтому каждый участок диаграммы соответствует конкретному режиму движения осей.
Полезно держать в голове простую «карту» окружности:
- на 0°, 90°, 180°, 270° одна из осей меняет направление движения — именно здесь проявляются люфт, трение и реверсные выбросы;
- на 45°, 135°, 225°, 315° обе оси движутся с одинаковой скоростью — здесь заметнее неперпендикулярность и разница в динамике приводов;
- на участках между реверсами видны плавные отклонения: масштаб, циклические ошибки, прямолинейность.
Читать диаграмму удобно в три прохода: сначала оценить общую форму (круг, эллипс, смещение), затем найти локальные особенности в точках реверса, затем сравнить проходы по и против часовой стрелки.
| Признак на диаграмме | Где искать | О чём говорит |
|---|---|---|
| Эллипс, большая ось под 45° | Вся окружность | Неперпендикулярность осей или рассогласование приводов |
| Эллипс, оси вдоль X или Y | Вся окружность | Разный масштаб осей |
| Ступенька в точке реверса | 0°, 90°, 180°, 270° | Люфт, мёртвый ход |
| Узкий выброс в точке реверса | 0°, 90°, 180°, 270° | Трение, неточная компенсация реверса в приводе |
| Периодические «волны» | Участки между реверсами | Циклические ошибки: шаг ШВП, измерительная система |
| Круг не замыкается | Начало и конец | Тепловой дрейф или плохая фиксация |
Типичные отклонения и их причины
Люфт и мёртвый ход
В точке реверса ось меняет направление, и, если в передаче есть зазор, привод «проскальзывает» вхолостую, а затем догоняет заданную траекторию. На диаграмме это ступенька: радиус резко меняется на величину, близкую к зазору. Чаще всего причина — износ гайки шарико-винтовой передачи, ослабленная опора, зазор в муфте или редукторе. Если ступенька одинакова на обеих осях, ищите общую причину (например, параметры компенсации); если на одной — смотрите именно её механику.
Выбросы при реверсе (трение)
Узкий выброс, направленный наружу или внутрь, говорит не о зазоре, а о динамике: в момент остановки и разгона привод преодолевает трение направляющих, и контур регулирования либо не успевает, либо перекомпенсирует. Причины — недостаточная смазка, перетянутые направляющие, неправильно настроенная компенсация реверсных выбросов в ЧПУ или приводе. Параметры привода меняйте только по документации производителя.
Неперпендикулярность осей
Если угол между осями не равен 90°, окружность вытягивается в эллипс, большая ось которого лежит под углом ±45°. Важный признак: форма эллипса одинакова при обходе в обе стороны. Причины — геометрия станка: деформация станины, просадка фундамента, износ направляющих, последствия столкновения. Программная компенсация возможна для небольших величин, но корень проблемы лежит в механике, поэтому при существенных значениях станок требует проверки и восстановления геометрической точности.
Рассогласование приводов
Две оси могут реагировать на команду с разной динамикой: различаются коэффициенты усиления контура положения или время отклика. Тогда ось-«отстающая» вносит ошибку при совместном движении. На диаграмме это тоже деформация круга, но при обходе в разных направлениях форма заметно отличается: траектории по часовой стрелке и против расходятся. Лечится настройкой контуров регулирования (сервоприводов и параметров ЧПУ) в соответствии с рекомендациями производителя.
Разный масштаб осей
Если одна из осей по факту проходит чуть больше или меньше заданного, эллипс ориентирован вдоль осей X или Y, а не под 45°. Причины — ошибка шага ШВП, неверная настройка параметров разрешения, дефект или загрязнение измерительной системы (энкодера или линейки). Здесь диаграмма Ballbar даёт «сигнал тревоги», а точную поправку по оси лучше определять лазерным интерферометром.
Циклические ошибки
Регулярные волны на участках между реверсами повторяются с постоянным периодом. Если период совпадает с шагом ШВП — подозрительна сама передача или её опоры; если с шагом шкалы или периодом сигнала — измерительная система либо интерполяция. Для диагностики сопоставьте период волны с длиной хода за один угловой интервал при выбранной подаче.
Боковой люфт и прямолинейность
Отклонения, которые зависят от положения оси, а не от направления движения, нередко связаны с несовершенной прямолинейностью направляющих или боковым зазором. На диаграмме такие эффекты выглядят как плавные «вздутия» на участках окружности.
Числовые показатели и допуски
Помимо картинки, отчёт содержит числа. Названия показателей зависят от стандарта и программы, но по ISO 230-4 обычно встречаются следующие.
| Показатель | Что означает | Как использовать |
|---|---|---|
| Круговое отклонение (G) | Разность между максимальным и минимальным радиальным отклонением, вычисленная по опорной окружности | Общая оценка «качества круга» |
| Круговой гистерезис (H) | Максимальное расхождение между проходами по и против часовой стрелки | Признак люфта, трения, различной динамики |
| Радиальное отклонение (F) | Диапазон отклонений радиуса относительно опорной окружности | Сравнение до и после регулировки |
| Перпендикулярность | Оценка угла между осями по эллипсу | Контроль геометрии, решение о ремонте |
| Люфт реверса | Величина ступеньки в точках реверса по каждой оси | Принятие решения о замене ШВП или настройке компенсации |
Какие значения считать допустимыми, определяется классом точности станка и документацией производителя. Универсальных «хороших» чисел не существует: для чернового фрезерования и для чистовой обработки пресс-форм требования разные. Практичный подход — снять эталонный отчёт на исправном станке (или сразу после приёмки) и сравнивать с ним последующие замеры.
Что делать после теста
Диаграмма — это диагноз, а не рецепт. Типовой порядок действий такой:
- Отделите механику от настроек. Люфт, неперпендикулярность и износ ШВП требуют вмешательства в механику. Рассогласование приводов и реверсные выбросы чаще решаются параметрами.
- Начните с простого. Проверьте смазку, затяжку креплений опор, состояние защиты направляющих. Иногда этого достаточно, чтобы диаграмма улучшилась.
- Скорректируйте параметры. Компенсация люфта и реверсных выбросов в ЧПУ, настройка коэффициентов усиления — строго по руководству станка и производителя системы управления.
- Повторите тест с теми же параметрами и сравните отчёты. Улучшение подтверждает, что причина найдена верно.
- Если дефект механический — планируйте ремонт: замену гайки или винта, регулировку направляющих, восстановление геометрии. В этом случае пригодится ремонт промышленного оборудования.
- Для точной поправки по оси используйте лазерный замер и построение таблицы компенсации. Подробности — в статьях о компенсации погрешностей по результатам лазерной калибровки и о проверке поворотных осей.
Для сравнения отчётов «до» и «после» важно, чтобы повторный замер выполнялся тем же прибором и в тех же условиях, поэтому систему кругового теста удобно держать на предприятии постоянно, а не заказывать разово.
Один и тот же ballbar для замеров до и после регулировки позволяет сопоставлять диаграммы и отслеживать динамику износа осей от ТО к ТО.
Частые ошибки при интерпретации
- Оценка по внешнему виду без учёта масштаба. Увеличение на диаграмме делает даже 5 мкм «страшными». Всегда смотрите на цену деления и числовые показатели.
- Один замер вместо серии. Единичный результат может быть случайным. Повторите тест хотя бы дважды.
- Смешение причин. Эллипс под 45° — это не всегда неперпендикулярность. Сравните проходы в двух направлениях: если формы различаются, виновато рассогласование приводов.
- Попытка скомпенсировать механику параметрами. Большой износ ШВП «замазывается» компенсацией на время, но тест при другой подаче или радиусе покажет возврат дефекта.
- Разные условия теста до и после. Если изменены радиус, подача или плоскость, сравнение некорректно.
- Игнорирование температуры. Дрейф между началом и концом теста можно принять за дефект станка. Тестируйте на прогретом станке и в стабильных условиях цеха.
- Проверка только одной плоскости. Дефекты оси Z видны только в плоскостях XZ и YZ. Для полной картины проверяйте все три.
FAQ: частые вопросы
Что показывает отчёт Ballbar?
Отклонения радиуса при круговой интерполяции двух осей. По форме диаграммы и числовым показателям определяют люфт, неперпендикулярность осей, рассогласование приводов и циклические ошибки.
Чем люфт отличается от трения на диаграмме?
Люфт даёт ступеньку в точке реверса оси, а трение или неточная компенсация реверса — узкий выброс. Для уточнения сравнивайте проходы по и против часовой стрелки и повторяйте тест при другой подаче.
Какие значения отклонений считать допустимыми?
Универсальных значений нет: они зависят от класса точности станка и документации производителя. Лучше снять эталонный отчёт на исправном станке и сравнивать с ним последующие замеры.
Как часто нужно проводить тест Ballbar?
Периодичность задаёт ваша программа технического обслуживания. Обычно тест выполняют после приёмки, ремонта, столкновения и регулярно для контроля тенденции — уточняйте по регламенту предприятия и руководству станка.
Заменяет ли Ballbar лазерный интерферометр?
Нет, методы дополняют друг друга. Ballbar быстро выявляет совместное поведение осей, а лазер даёт точные данные позиционирования вдоль одной оси для построения таблицы компенсации.
Заключение
Отчёт Ballbar удобен тем, что за короткое время даёт систематизированную картину состояния двух осей: по форме диаграммы можно отличить люфт от неперпендикулярности, рассогласование приводов от износа передачи и сразу понять, где искать причину. Главное — готовить тест одинаково, читать диаграмму вместе с числовыми показателями и подтверждать выводы повторным замером после каждой корректировки.
Если по результатам теста вы видите признаки механического износа, не можете однозначно отнести отклонение к параметрам или механике либо вам нужна оснастка для контроля точности, обратитесь к специалистам ООО «Эффективное производство» — поможем подобрать оборудование и спланировать диагностику станка.
Связанные материалы
Читайте также