Компенсация погрешностей станка по результатам лазерной калибровки
Лазерная калибровка сама по себе станок не улучшает: она показывает, насколько реальное положение оси отличается от заданного. Исправляет отклонения система ЧПУ (числовое программное управление) — через таблицы и параметры компенсации. Часть ошибок при этом снимается практически полностью, а часть можно только замаскировать на время. В статье разберём, что именно корректируется по результатам лазерных измерений, как данные попадают в стойку, чем отличаются подходы разных систем ЧПУ и чего компенсацией исправить нельзя.
- Принцип: измерение, расчёт, запись в ЧПУ
- Что именно корректируется
- От отчёта лазера к таблице компенсации
- Особенности разных систем ЧПУ
- Пределы компенсации: что она не исправит
- Проверка результата и эксплуатация
- Заключение
Принцип: измерение, расчёт, запись в ЧПУ
Лазерный интерферометр измеряет перемещение оси по длине волны излучения — это эталон, который на порядки точнее самой оси станка. Станок по программе последовательно приходит в набор контрольных точек, а прибор фиксирует фактическое положение. Разница между заданным и фактическим значением — погрешность позиционирования в каждой точке. Подробнее о самих системах калибровки читайте в материале об Etalon LaserTRACER NG.
Дальше логика такая: если ошибка повторяется от прогона к прогону (систематическая), её можно описать таблицей поправок и вычитать при каждом движении. Если ошибка случайна и «плавает» от цикла к циклу, компенсация бессильна — это уже вопрос состояния механики, измерительной системы или температурной стабильности. Поэтому перед внесением поправок всегда оценивают повторяемость: по методике ISO 230-2 она определяется по нескольким циклам подхода к каждой точке в обоих направлениях.
Для проверки станка и подготовки данных обычно привлекают специалистов: подробнее об услуге — на странице проверки и повышения точности станков.

Позиция каталога по калибровке и проверке геометрии станка. Полученные измерения служат исходными данными для расчёта таблиц компенсации.
Что именно корректируется
Лазерная калибровка охватывает несколько видов погрешностей. Одни напрямую снимаются поправками в ЧПУ, другие — только частично, а для третьих нужна механическая регулировка. Ниже — сводка по основным типам.
| Погрешность | Что показывает лазер | Как корректируется | Ограничения |
|---|---|---|---|
| Позиционирование по линейной оси | Отклонение фактического положения от заданного по длине хода | Таблица компенсации шага (ошибки ходового винта или измерительной системы) по контрольным точкам | Работает при хорошей повторяемости; не устраняет случайный разброс |
| Люфт (реверсивный зазор) | Разница положений при подходе с разных сторон | Параметр компенсации люфта для оси | Большой или нестабильный люфт — признак износа, его нужно устранять механически |
| Прямолинейность оси | Боковое смещение при движении вдоль оси (по оптике-отражателю) | Двумерные таблицы поправок — только если поддерживаются стойкой и опцией | Чаще связана с направляющими и основанием; корректируется ограниченно |
| Перпендикулярность осей | Отклонение угла между осями от 90° | Корректирующие параметры геометрии (если есть) либо механическая выверка | Возможности зависят от кинематики и версии ПО ЧПУ |
| Угловые погрешности (наклон, рыскание, крен) | Угол поворота каретки при движении | Как правило, механическая регулировка; программная — по возможностям ЧПУ | Прямой компенсации в простых стойках нет |
| Тепловой дрейф | Смещение положения при прогреве | Термокомпенсация по датчикам температуры, если предусмотрена | Таблица шага не заменяет термокомпенсацию |
Главное, что стоит запомнить: чисто линейная погрешность шага — самый «благодарный» для компенсации вид. Именно её чаще всего вводят в ЧПУ по результатам лазерного прогона. Остальные ошибки требуют отдельной оценки, и в ряде случаев правильное решение — не поправка в таблице, а регулировка узла.
От отчёта лазера к таблице компенсации
Типовой порядок работ выглядит так (конкретные шаги уточняйте по руководству станка и ПО калибровки):
- Подготовка станка. Прогрев осей и шпинделя, стабильная температура в цеху, очистка направляющих. Станок должен находиться в рабочем тепловом состоянии, иначе поправки «привяжутся» к холодной геометрии.
- Первичный замер без компенсации. Отключают или обнуляют действующие поправки и снимают реальное состояние оси. Это базовая точка для сравнения.
- Оценка повторяемости и люфта. Если разброс велик, дальше идти нет смысла — сначала разбираются с механикой.
- Расчёт поправок. ПО калибровки формирует значения для каждой контрольной точки с учётом шага таблицы, поддерживаемого стойкой.
- Запись в ЧПУ. Данные вводят в таблицу компенсации — вручную, через файл или программным циклом, в зависимости от системы.
- Контрольный замер. Повторный прогон с включёнными поправками показывает остаточную ошибку.
Важная деталь — привязка к нулю. Таблица компенсации отсчитывается от референтной точки оси. Если перенести реперную метку или поменять настройку возврата в ноль, вся таблица смещается вместе с ней. После любого вмешательства в датчики положения или настройку нуля результаты калибровки нужно перепроверить.
Также стоит помнить о самом источнике ошибки. В станках с ШВП (шарико-винтовой передачей) основная доля погрешности шага — это неточность и износ винта; подробнее о таких узлах — в разделе шарико-винтовых передач. В станках с линейными измерительными системами положение считывается прямо с линейки, и ошибка шага определяется уже её точностью — см. оптические линейки.
Особенности разных систем ЧПУ
Принцип компенсации одинаков, но реализация зависит от производителя стойки, версии ПО и подключённых опций. Названия функций и параметров различаются — ниже общая картина без привязки к номерам параметров, которые меняются от модели к модели.
| Система ЧПУ | Как называется компенсация шага | На что обратить внимание |
|---|---|---|
| FANUC | Компенсация погрешности шага (pitch error compensation) | Таблица задаётся по номерам позиций с заданным интервалом; важно соответствие реперной точки номеру в таблице |
| Siemens Sinumerik | Компенсация погрешности ходового винта (LEC) и измерительной системы | Данные вводятся файлом; требуется соответствующая опция, возможна компенсация нелинейных ошибок |
| HEIDENHAIN TNC | Таблицы компенсации нелинейности осей | Задаётся через машинные параметры; доступны таблицы для линейных ошибок и дополнительных зависимостей |
Это не руководство по настройке, а ориентир: точный состав функций, формат файла и порядок ввода значений определяет документация конкретной стойки. Если по станку нет актуального руководства по обслуживанию, перед вмешательством в параметры сделайте полную резервную копию — это снимет риск потерять заводские настройки. Для типовых задач по кодам ошибок и параметрам рекомендуем справочник по кодам FANUC и по Siemens Sinumerik.
Пределы компенсации: что она не исправит
Компенсация — не замена ремонту. Таблица поправок уточняет положение «на проходе», но не возвращает жёсткость и не убирает износ. Ниже — случаи, когда лазерные данные нужно использовать как диагностику, а не как основание для программной подгонки:
- Нестабильный люфт или разброс от цикла к циклу. Говорит об износе гайки ШВП, ослаблении опор, дефекте муфты или привода. Поправки здесь ненадёжны.
- Ошибка, зависящая от нагрузки. Лазер измеряет ось без резания. Реальное поведение под нагрузкой отличается из-за упругих деформаций.
- Деформации основания и направляющих. Их выявляют отдельно — по прямолинейности и угловым погрешностям; компенсация таблицей шага тут не помогает.
- Дефекты измерительной системы. Если загрязнена или повреждена шкала линейки, а энкодер выдаёт нестабильный сигнал, исправлять нужно датчик. Подробнее о типах — в статье об энкодерах.
Отдельный блок — привязка инструмента. Погрешность длины и диаметра инструмента к геометрии станка не относится: она корректируется через коррекции на инструмент. Для измерения инструмента в станке применяют лазерные системы, например:
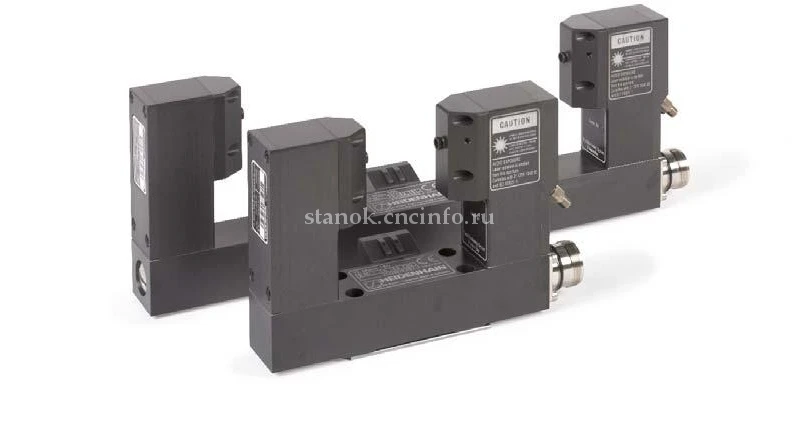
Лазерная система для измерения инструмента в станке. Закрывает задачу коррекций на инструмент, которую не решает таблица компенсации геометрии осей.
Другие решения для контроля в процессе обработки собраны в разделе контроля производственных процессов.
Проверка результата и эксплуатация
После ввода поправок нужен независимый контроль, а не только повторный прогон тем же прибором в том же режиме. Практика такая:
- Повторный лазерный замер с включёнными поправками — оценка остаточной погрешности по тем же контрольным точкам и с тем же алгоритмом.
- Проверка на другой методике — например, круговым тестом (ballbar) для оценки геометрии в плоскости. О том, как читать такие отчёты, написано в статье «Как читать отчёт ballbar». Для поворотных осей применяются другие приёмы — см. материал про Renishaw XR20-W.
- Контрольная обработка тестовой детали или проверка геометрии измерительным щупом на станке.
Если в станке используется измерительный щуп, после изменения геометрии осей его калибровку обычно повторяют: ошибка положения влияет на результаты измерений детали и привязки. Для станков с Siemens существует программное обеспечение для калибровки зонда:
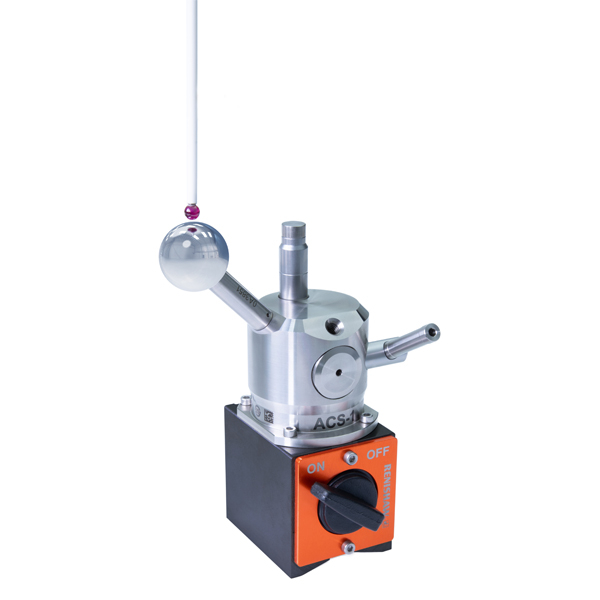
ПО для калибровки измерительного зонда на обрабатывающих центрах с системой Siemens. Его применяют после изменения геометрии станка, чтобы измерения на станке оставались достоверными.
В эксплуатации действуют несколько правил:
- Периодичность повторной калибровки определяется нагрузкой станка, требуемой точностью и историей отказов; жёсткого универсального интервала нет — ориентируйтесь на рекомендации изготовителя и результаты контрольных проверок.
- После ремонта осей, замены ШВП, линейки, мотора или энкодера калибровку нужно повторять — прежние поправки уже не соответствуют механике. Если привод или двигатель вышли из строя, помогут специалисты по ремонту промышленного оборудования.
- Храните копию таблицы компенсации и протокол замера в бумажном или электронном виде. Это упрощает сравнение и откат, если после обновления ПО или замены батареи памяти данные потеряются.
- Фиксируйте условия замера: температуру, состояние станка, версию программы калибровки. Без этого сравнивать отчёты разных лет сложно.
FAQ: частые вопросы
Что корректируется по результатам лазерной калибровки?
Чаще всего — погрешность позиционирования по линейным осям (таблица компенсации шага) и люфт. Прямолинейность, перпендикулярность и угловые ошибки корректируются ограниченно и зависят от возможностей конкретной стойки ЧПУ.
Можно ли компенсировать износ шарико-винтовой передачи?
Только равномерный, стабильный и повторяющийся. Если разброс от цикла к циклу велик или люфт растёт, поправки ненадёжны — нужен ремонт или замена узла.
Нужно ли повторять калибровку после замены энкодера или линейки?
Да. Любая замена датчиков положения или изменение настройки нуля оси сдвигает привязку, и прежняя таблица компенсации перестаёт соответствовать станку.
Как проверить результат после ввода поправок?
Сделайте повторный лазерный замер по тем же точкам, затем проверьте геометрию другим методом — например, круговым тестом ballbar или контрольной деталью.
Заменяет ли компенсация геометрии коррекции на инструмент?
Нет. Компенсация геометрии относится к осям станка, а длина и диаметр инструмента задаются отдельно — через коррекции на инструмент и измерение в станке.
Заключение
Лазерная калибровка даёт объективную картину: она отделяет систематические погрешности, которые можно убрать поправками, от случайных и механических, требующих ремонта. Лучше всего компенсируются линейная погрешность шага и стабильный люфт; прямолинейность, перпендикулярность и угловые ошибки решаются ограниченно и зависят от возможностей стойки. Работа даёт устойчивый результат, когда за измерением следуют контрольные проверки и правильно оформленные данные.
Если нужна помощь с диагностикой геометрии, подбором оборудования для контроля или ремонтом узлов станка, обратитесь к специалистам ООО «Эффективное производство» — мы подскажем, с чего начать для вашей модели и системы ЧПУ.
Связанные материалы
Читайте также