Привязка детали щупом: автоматический цикл или ручная
Привязка детали — определение положения заготовки относительно нуля станка, после которого ЧПУ знает, где в рабочей зоне находится материал. Её можно выполнять индикатором или кромкоискателем, но на станках с измерительным щупом это быстрее и точнее. Остаётся вопрос: проводить касания вручную в режиме JOG или запускать автоматический цикл? От ответа зависят время наладки, повторяемость результата и риск столкновения щупа с заготовкой. В статье разберём, как устроены оба способа, где каждый оправдан и что нужно подготовить, чтобы привязка не давала скрытых ошибок.
- Что происходит при привязке щупом
- Ручная привязка: как проходит и где уместна
- Автоматический цикл привязки
- Сравнение способов и критерии выбора
- Подготовка щупа и станка
- Типичные ошибки и проверка результата
- Заключение
Что происходит при привязке щупом
Измерительный щуп (touch probe) — контактный датчик, устанавливаемый в шпиндель как инструмент. Когда стилус (стержень с шариком на конце) касается поверхности и отклоняется, датчик выдаёт сигнал срабатывания. ЧПУ в этот момент запоминает положение осей. По координатам касаний система вычисляет положение кромки, центра отверстия или угла заготовки и записывает результат в смещение нуля. В зависимости от системы это G54–G59, таблица нулевых точек или preset.
Важно, что станок не «измеряет размер» в привычном смысле. Он фиксирует координату в момент срабатывания, а затем учитывает радиус шарика и поправки калибровки. Поэтому результат привязки зависит от трёх вещей: от самого датчика, от калибровки и от того, как выполнено касание — подачей, направлением, чистотой поверхности.
По способу передачи сигнала щупы делятся на кабельные, оптические (инфракрасные) и радиоканальные. Для фрезерных и обрабатывающих центров с закрытой зоной обычно используют оптику или радио: сигнал идёт на приёмник, закреплённый в рабочей зоне или на шпиндельной бабке. Подробнее о выборе серий мы писали в обзоре датчиков Renishaw для ЧПУ.
Ручная привязка: как проходит и где уместна
При ручной привязке оператор сам подводит щуп к заготовке в режиме JOG или маховичком. Типовая последовательность выглядит так:
- Устанавливают щуп в шпиндель, проверяют, что он включён и сигнал доходит до приёмника.
- Выбирают ось и направление касания, подводят стилус к поверхности на малой подаче.
- После срабатывания фиксируют координату и вводят её в смещение. Если ЧПУ не делает этого сама, значение вводят вручную с поправкой на радиус шарика.
- Повторяют касание по второй и третьей осям: по кромкам заготовки, центру отверстия или углу.
Многие современные системы ЧПУ имеют встроенные ручные функции ощупывания: по нажатию экранной клавиши программа сама записывает смещение после касания. Состав функций зависит от производителя и опций, поэтому уточняйте его по руководству вашего станка. На старых стойках, где таких функций нет, оператор работает по индикации сигнала и вручную вычисляет результат.
Когда ручной способ оправдан:
- единичные детали и прототипы, когда писать цикл дольше, чем сделать привязку;
- нестандартная геометрия заготовки: литьё, поковка с необработанными базами, где оператор должен выбрать, куда касаться;
- пусконаладка и проверка нового щупа;
- станок без макроопции или без готовых циклов измерения.
Слабые стороны: результат зависит от опыта оператора. При подводе есть риск столкновения, если спутать ось или направление. Ошибка при вводе числа вручную обнаруживается только на детали. Кроме того, при каждой переустановке привязка занимает заметное время.
Автоматический цикл привязки
В автоматическом режиме привязка оформлена как подпрограмма или макроцикл. Его вызывают из управляющей программы одной строкой с параметрами: какую поверхность или элемент измерять, где ожидается заготовка, какой допуск допустим. Цикл сам выполняет защитное позиционирование, касание на заданной подаче, отскок и расчёт, а результат записывает в нужное смещение.
На разных системах ЧПУ циклы называются по-разному, но логика одна:
- у Heidenhain TNC это набор циклов ощупывания для привязки по кромке, углу, отверстию или цапфе;
- у Siemens SINUMERIK — измерительные циклы для определения кромки, угла и отверстия, доступные из программы и из интерфейса наладки;
- у FANUC и других стоек на основе макропрограмм — пакеты вроде Renishaw Inspection Plus, которые вызываются через G65.
Конкретные номера циклов и параметры зависят от версии ПО, поэтому сверяйтесь с документацией станка и поставщика щупа.
Главные преимущества автоматической привязки — повторяемость и встроенные проверки. Цикл может остановить программу, если заготовка отсутствует, лежит со смещением или припуск вышел за допуск. Это особенно полезно на серии, на паллетах и в многоместных приспособлениях, где одну и ту же операцию повторяют десятки раз.
Для автоматических циклов нужны щуп с надёжной передачей сигнала и стабильная привязка по сигналу. Например, оптический датчик измерения детали подходит для закрытой зоны с приёмником в прямой видимости, а вариант с радиоканалом удобнее, когда прямая видимость не гарантирована.
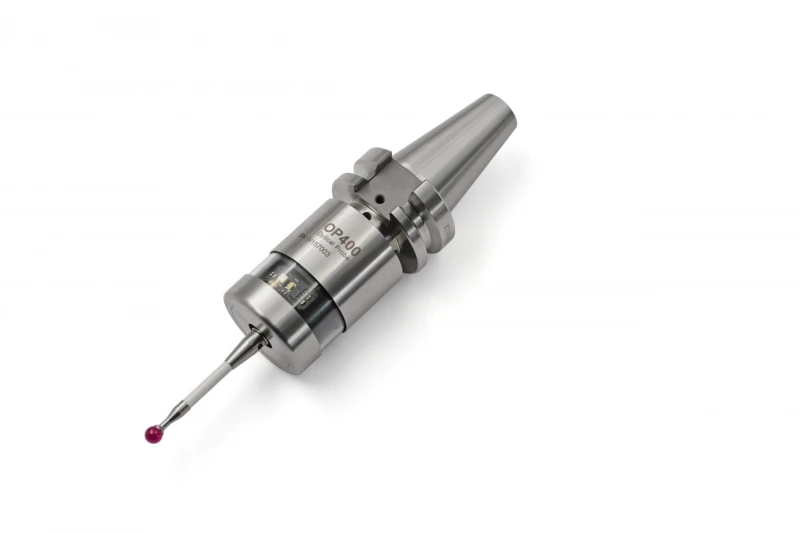
Датчик для привязки заготовки и контроля положения детали на станке. Сигнал передаётся оптическим каналом, что подходит для автоматических циклов в закрытой рабочей зоне.
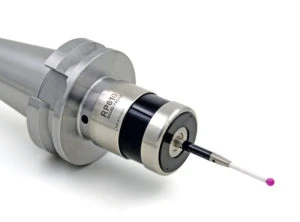
Щуп с радиопередачей для станков, где нельзя гарантировать прямую видимость между датчиком и приёмником. Подходит и для ручной привязки, и для автоматических циклов.
Сравнение способов и критерии выбора
Универсального ответа нет: выбор зависит от партии, заготовки и оснащения станка. Ниже — сводка по основным критериям. Количественные оценки времени зависят от станка и детали, поэтому даём их в виде соотношений.
| Критерий | Ручная привязка | Автоматический цикл |
|---|---|---|
| Время на одну установку | Зависит от оператора, растёт с числом осей и элементов | Стабильное, не зависит от оператора |
| Подготовка | Не требуется, кроме калибровки щупа | Нужны цикл или макропакет и параметры под деталь |
| Повторяемость | Зависит от подачи, направления и навыка | Одинаковые условия касания каждый раз |
| Риск столкновения | Выше: ошибка оси или направления в JOG | Ниже при защитном позиционировании в цикле |
| Проверки | Только визуальные | Наличие заготовки, допуск по припуску, аварийный останов |
| Подходит для | Единичные детали, нестандартные базы, наладка | Серии, паллеты, многоместные приспособления |
Простое правило: если одна и та же привязка повторяется чаще нескольких раз в смену, цикл окупается быстро. Если деталь делают один раз и базы неровные, ручной способ разумнее. На практике многие цеха сочетают оба подхода: ручную привязку первой детали и автоматическую проверку на серии.
Если вы выбираете оборудование для автоматизации, посмотрите раздел контроля процессов. Если хотите заказать монтаж и настройку, ознакомьтесь с услугой установки датчиков измерения детали и привязки инструмента.
Подготовка щупа и станка
Независимо от способа, привязка точна лишь настолько, насколько корректно подготовлен щуп. Минимальный набор действий:
- Центровка щупа. Если стилус смещён относительно оси шпинделя, это даёт систематическую ошибку при касании. Для большинства щупов предусмотрена механическая подстройка. Выполняйте её по руководству производителя.
- Калибровка длины. Определяет положение кончика стилуса по оси Z относительно базы инструмента. Обычно её делают по поверхности с известной высотой.
- Калибровка радиуса. Выполняется по эталонному кольцу или калибровочной сфере. Так система учитывает не только радиус шарика, но и реальный ход срабатывания в разных направлениях.
- Проверка сигнала. Убедитесь, что приёмник видит щуп из всех рабочих позиций. Для оптики это прямая видимость, для радио — отсутствие помех и достаточный заряд батареи.
- Подача касания. Одна и та же подача при калибровке и при привязке, иначе поправки не совпадут.
Отдельно о стилусе. От его жёсткости, материала и состояния шарика зависит повторяемость срабатывания. Износ, сколы и ослабленная резьба дают скачки результата, которые не устраняются программно. Подобрать расходные части можно в разделе стилусов Renishaw или среди щупов Renishaw.

Сменный стилус с резьбой M4 для измерительных щупов. Материал — карбид вольфрама. Подбирайте стилус по совместимости с вашим датчиком.
Состояние самого станка тоже влияет на результат. Если геометрия осей отклоняется от нормы, привязка по одной точке не спасёт, а будет лишь «подгонять» ноль под ошибку. Контроль геометрии — отдельная задача, её решают при проверке и повышении точности станков.
Типичные ошибки и проверка результата
Большинство брака при привязке щупом связано не с самим датчиком, а с условиями его применения. Вот ошибки, которые встречаются чаще всего:
- Грязная поверхность. Стружка и плёнка СОЖ на базе искажают координату. Перед касанием обдувайте поверхность и зону измерения.
- Калибровка на другой подаче. Поправки, снятые на одной скорости, на другой не работают.
- Не учтён радиус шарика. При ручном вводе значение записывают без поправки и получают смещение на радиус.
- Запись не в то смещение. Путаница между G54 и G55 или между «нулём детали» и коррекцией инструмента.
- Движение к заготовке на рабочей подаче. Любой подвод щупа к поверхности, в том числе из цикла, должен идти на подаче касания.
- Потеря сигнала. Разряженная батарея или потеря видимости приёмника приводят к тому, что станок не получает срабатывание и продолжает движение.
- Тепловой дрейф. После длительного простоя станка или при прогреве шпинделя нулевая точка уходит. Привязку лучше проводить после прогрева.
Как проверить результат. Самый простой способ — повторить касание одной и той же точки несколько раз и сравнить результаты. Разброс должен укладываться в характеристики щупа из паспорта. Для первой детали серии полезно сделать пробный проход по контрольному элементу или измерить уже обработанную деталь. Если отклонение систематическое, ищите причину в калибровке и центровке, а не в отдельных касаниях. О корректировке геометрии по результатам лазерных измерений читайте в статье про компенсацию погрешностей станка.
FAQ: частые вопросы
Чем автоматический цикл привязки лучше ручной?
Он выполняет касания в одинаковых условиях и не зависит от навыка оператора. Кроме того, цикл может проверять наличие заготовки и допуск по припуску и остановить программу при отклонении.
Нужно ли калибровать щуп перед каждой привязкой?
Не перед каждой, но обязательно после установки щупа, замены стилуса, столкновения и при изменении подачи касания. Периодичность дальше определяйте по руководству станка и щупа и по результатам контрольных касаний.
Можно ли привязывать деталь щупом на старой стойке ЧПУ без готовых циклов?
Да, ручной подводкой в режиме JOG с вводом значения в смещение. Автоматизация возможна через макропрограммы, если стойка и её опции это допускают.
Что выбрать для закрытой рабочей зоны: оптический или радиощуп?
Оптический вариант работает при прямой видимости между щупом и приёмником. Радиощуп удобнее, если видимость не гарантирована, но требует контроля помех и заряда батареи.
Как понять, что привязка выполнена с ошибкой?
Повторите касание одной точки несколько раз: разброс не должен превышать данных паспорта щупа. Также сделайте пробный проход или измерьте первую деталь серии, чтобы выявить систематическое смещение.
Заключение
Ручная привязка щупом остаётся удобным инструментом для единичных деталей и наладки: она не требует программирования, но зависит от оператора. Автоматический цикл даёт стабильность, защитные проверки и экономию времени на серии. Чаще всего оптимальна комбинация: первую деталь привязывают вручную, а повторные установки — циклом. В обоих случаях результат определяют корректная калибровка, исправный стилус и надёжный канал связи датчика со станком.
Если вам нужно подобрать щуп, стилусы или настроить циклы привязки под конкретную стойку ЧПУ, обратитесь к специалистам ООО «Эффективное производство»: мы подскажем совместимость и поможем с запуском.
Связанные материалы
Читайте также